Hydraulic Cosmetic Powder Pressing Machine
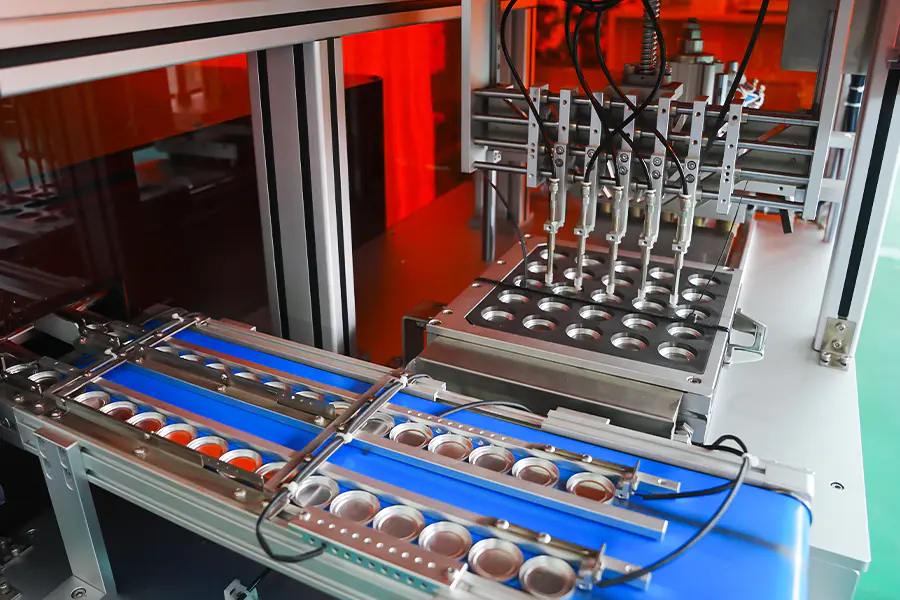
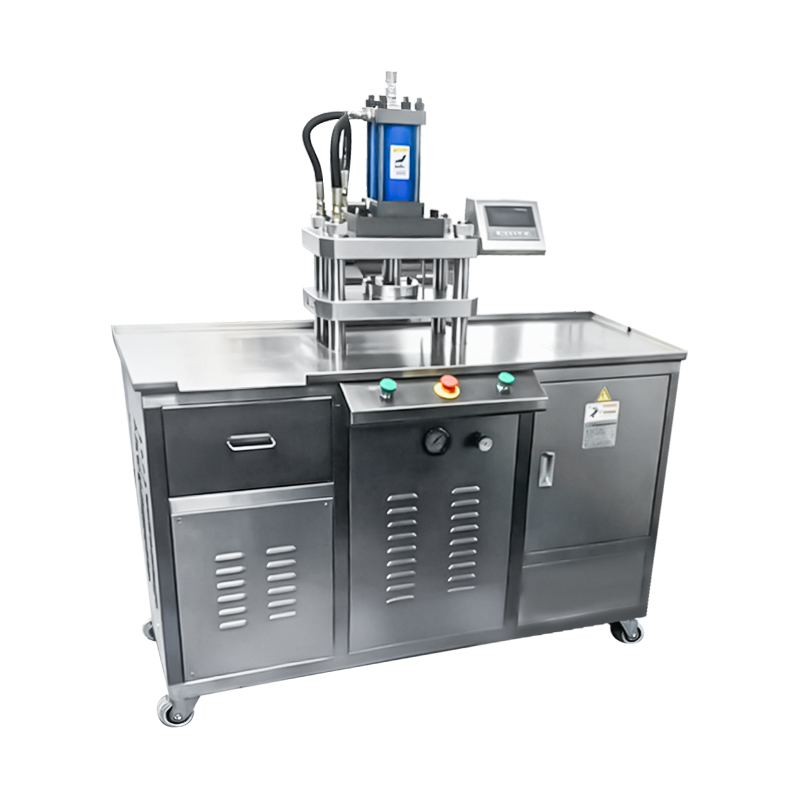
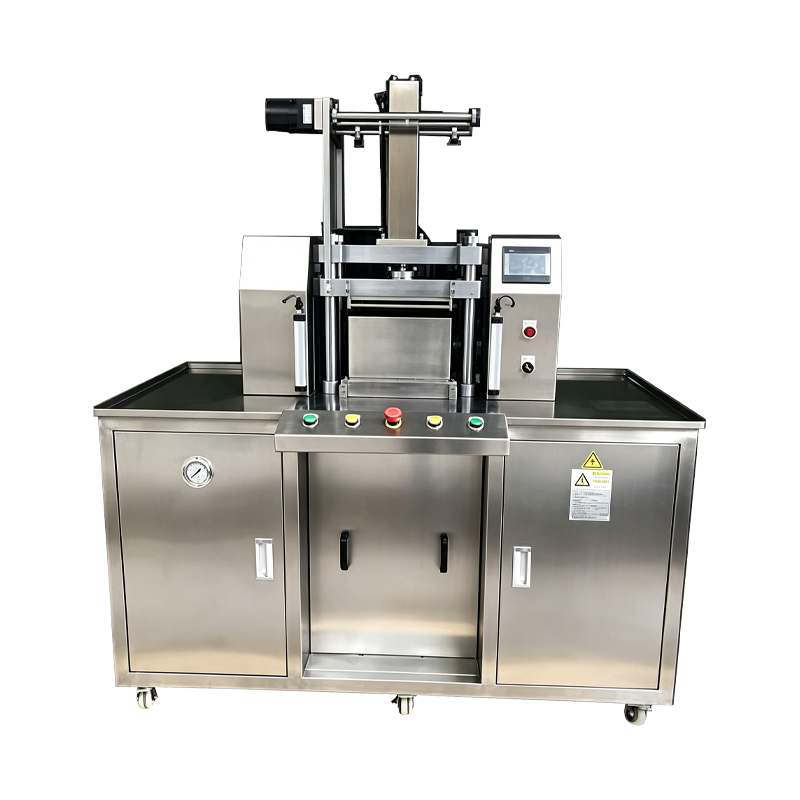
Isang hydraulic pressing platform na binuo para sa pagdikit ng maluwag na cosmetic powder sa mga solidong cake at kawali. Ang hydraulic circuit ay naghahatid ng mataas na puwersa na may kontroladong pressure curve, na nagpapahintulot sa siksik na compaction ng mga formulation na lumalaban sa mekanikal na pagpindot. Ang makina ay inilapat sa eyeshadow, blush, foundation, highlighter, at pressed pigment production kung saan ang katigasan ng cake at surface finish ay kinokontrol na mga parameter.
Hydraulic Force Delivery
Ang isang closed loop na hydraulic circuit ay nagpapanatili ng presyon sa pamamagitan ng compaction stroke, kaya ang mga siksik na formulation ay umabot sa target na katigasan ng cake nang walang paulit-ulit na pagpindot.
Programmable Pressure Curve
Ang mga yugto ng approach, compaction, hold, at release ay naka-configure nang hiwalay sa HMI, na nagbibigay-daan sa pressing profile na tumugma sa flow behavior ng bawat formulation.
Thermal Stability
Ang hydraulic oil ay pinananatili sa loob ng isang kontroladong banda ng temperatura sa pamamagitan ng isang oil cooler at heater circuit, na pinapanatili ang lagkit at puwersa ng pagtugon na pare-pareho sa mahabang pagbabago ng produksyon.
Force Data Logging
Ang puwersa, posisyon, at oras ng pagpigil ay itinatala para sa bawat cycle at iniimbak laban sa batch record, na sumusuporta sa proseso ng traceability at deviation review.
Arkitektura ng Hydraulic System
Mga pangunahing asembliya na tumutukoy sa pagpindot sa gawi at kontrol sa proseso.
Power Unit
Variable displacement pump na may proporsyonal na kontrol ng balbula. Ang presyon ay kinokontrol sa pamamagitan ng closed loop na feedback mula sa isang load cell na naka-mount sa pressing ram. Kasama sa reservoir ng langis ang pagsasala, pagsubaybay sa antas, at kontrol sa temperatura.
Pagpindot kay Ram
Hard chrome plated cylinder na may guided motion para limitahan ang lateral deflection sa ilalim ng load. Ang haba ng stroke at ang bilis ng diskarte ay itinakda sa pamamagitan ng control system, at ang ram ay maaaring iposisyon sa mga pinong increment para sa mababaw na mga format ng pan.
Tooling Interface
Ang upper punch, lower punch, at die ay naka-mount sa isang standardized plate. Ang mga tooling set ay maaaring palitan sa pagitan ng mga makina na may parehong laki ng frame, at ang mga halaga ng clearance ay nakadokumento para sa bawat format ng produkto.
Kontrolin ang Gabinete
PLC, servo drive, at safety relay na nakalagay sa hiwalay na cabinet. Ang HMI ay nagbibigay ng pamamahala ng recipe, pag-edit ng pressure curve, kasaysayan ng alarma, at mga counter ng produksyon. Maaaring i-export ang data sa pamamagitan ng OPC UA o CSV.
Safety Circuit
Category 3 PLd guarding na may mga interlocked na pinto, dual channel emergency stop, at light curtain protection sa manual load at unload opening. Ang haydroliko na presyon ay itinatapon sa anumang paglabag sa bantay.
Teknikal na Data
Mga karaniwang halaga ng frame. Ang hanay ng puwersa at tooling ay tinukoy sa bawat aplikasyon.
Mga Inilapat na Pormulasyon
Mga uri ng pulbos at mga format ng produkto na pinangangasiwaan ng hydraulic pressing.
High Density Eyeshadow
Mga timpla ng siksik na pigment na nangangailangan ng matagal na puwersa upang maabot ang target na tigas. Binabawasan ng mga multi-stage pressure curve ang capping at edge cracking sa malalalim na kawali.
Powder Foundation
Ang mga compact na may mas mataas na nilalaman ng binder ay nakikinabang mula sa kinokontrol na oras ng paghawak, na tumutulong sa binder na dumaloy sa powder matrix bago ilabas.
Pinindot na Pigment
Ang mabibigat na pigment at mineral na pinaghalong pinipindot sa mababang diskarte upang limitahan ang pag-alis ng pulbos sa panahon ng compaction stroke.
Mga Baked Powder Cake
Ang mga malalaking format na cake ay pinindot nang may katamtamang puwersa na may pinahabang oras ng paghawak upang makamit ang pare-parehong density bago ang yugto ng pagluluto.
Mga Embossed Pan Format
Ang mga pan na may surface relief na pinindot sa pinababang approach speed para mapanatili ang detalye sa upper punch face.
Mga Multi Layer Compact
Ang mga sequential filling at pressing stages ay bumubuo ng dalawa o tatlong layer compact na may kinokontrol na interlayer density.
Sanggunian ng Paglihis ng Proseso
Mga karaniwang sitwasyon sa pagpindot ng haydroliko at ang kaukulang mga aksyong pagwawasto.
Bumababa ang puwersa sa ibaba ng setpoint habang naka-hold
Suriin ang proporsyonal na tugon ng balbula at kumpirmahin ang zero point ng load cell. Suriin ang temperatura ng hydraulic oil, na dapat manatili sa loob ng 35 hanggang 50 degrees Celsius na banda. I-verify ang accumulator precharge at siyasatin ang pressure relief setting laban sa record ng makina.
Ang katigasan ng cake ay nag-iiba sa pagitan ng mga cycle
Kumpirmahin ang halaga ng oras ng pag-hold ay hindi naanod sa aktibong recipe. I-verify ang pagkakapare-pareho ng fill weight sa pamamagitan ng inline check weigher. Siyasatin ang upper punch face kung may naipon na pulbos, na nagbabago sa epektibong compaction gap.
Ang temperatura ng langis ay tumataas sa itaas ng operating band
Suriin ang daloy ng oil cooler at kumpirmahin na hindi naka-block ang cooling circuit. Siyasatin ang antas ng reservoir at itaas ang tinukoy na grado ng langis. Pansamantalang bawasan ang cycle rate kung ang ambient temperature ay mas mataas sa hanay ng disenyo, at i-verify ang temperature sensor reading laban sa isang reference na instrumento.
Ejection dahon pan nakaupo sa mamatay
I-verify na tumutugma ang ejection stroke sa die depth para sa kasalukuyang tooling set. Siyasatin ang ejector plate kung may pagkasuot o hindi pagkakahanay. Kumpirmahin nang buo ang mas mababang suntok bago ang susunod na yugto ng pagpuno at suriin ang haydroliko na presyon sa ejector circuit.
Hindi maayos ang paggalaw ni Ram
Siyasatin ang mga riles ng gabay para sa kontaminasyon at i-verify ang pagpapadulas. Suriin ang ibabaw ng cylinder rod para sa pagmamarka. Kumpirmahin na ang proporsyonal na balbula ay hindi dumikit at suriin ang kasaysayan ng alarma para sa anumang mga pressure spike na naitala sa panahon ng stroke.
Hydraulic alarm sa panahon ng cycle
Basahin ang alarm code sa HMI at suriin ang nauugnay na sensor. I-verify ang antas ng langis, i-filter ang differential pressure, at temperatura. Kumpirmahin na ang emergency stop circuit ay sarado at i-reset ang alarma sa control panel bago ipagpatuloy ang produksyon.
Mga Tala sa Pag-deploy
Mga salik na nakakaapekto sa pag-install, pagpapatakbo, at pangmatagalang pagganap.
Mga Kinakailangan sa Foundation
Ang makina ay nangangailangan ng isang antas ng sahig na may vibration isolation rate para sa pinakamataas na puwersa ng pagpindot. Ang mga anchoring point ay tinukoy sa pagguhit ng pag-install upang limitahan ang pagpapalihis sa ilalim ng pagkarga.
Pagpili ng Hydraulic Oil
Pinipili ang grado ng langis batay sa hanay ng temperatura sa paligid sa lugar ng pag-install. Ang tinukoy na grado ay naitala sa manwal ng pagpapanatili at dapat gamitin sa panahon ng top up at pagpapalit ng langis.
Imbakan ng Tooling
Ang mga punch at die set ay dapat na naka-imbak sa mga nakalaang rack na may proteksiyon na patong. Nakadokumento ang mga kundisyon sa pag-iimbak at mga pamamaraan sa paghawak para mapanatili ang surface finish sa pagitan ng mga campaign ng produksyon.
Mga Pagitan ng Pagpapanatili
Sinasaklaw ng inirerekomendang iskedyul ang pagsusuri ng langis tuwing 1,500 oras, pagpapalit ng filter bawat 2,000 oras, pag-inspeksyon ng suntok at mamatay tuwing 500 oras, at pag-calibrate ng load cell bawat 12 buwan.