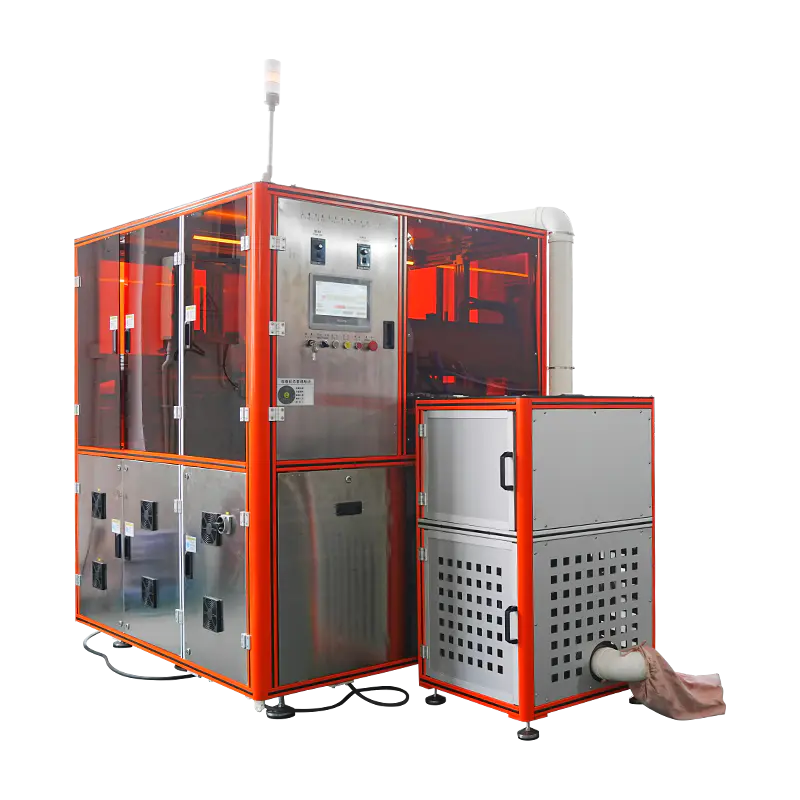
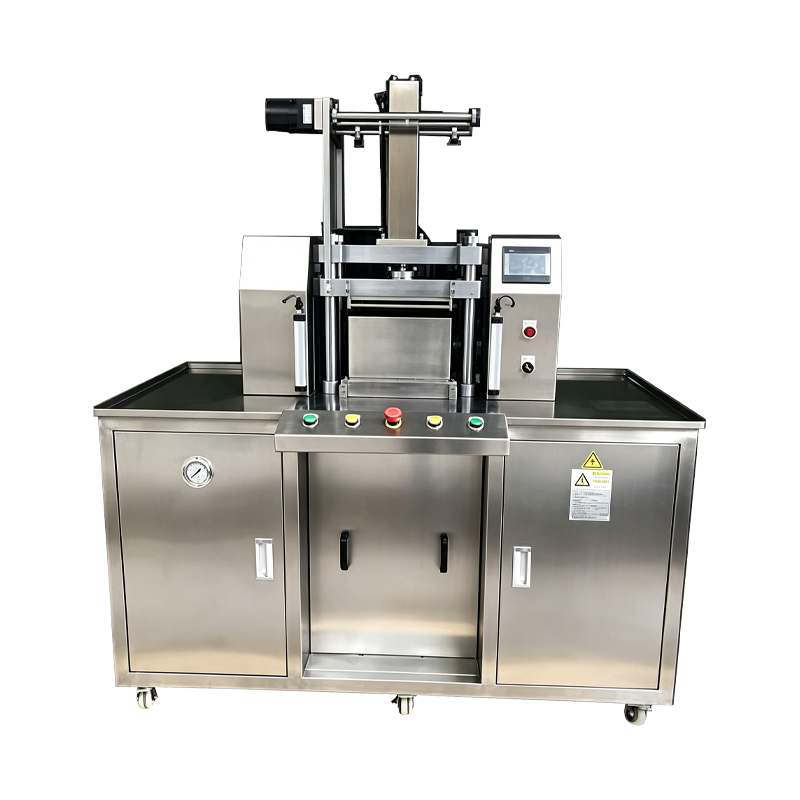
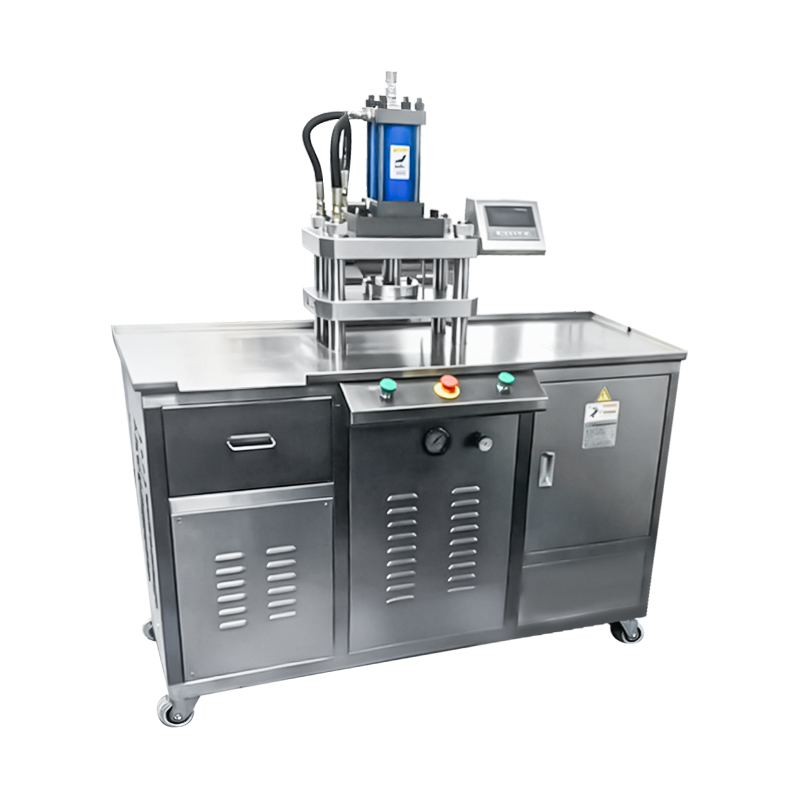
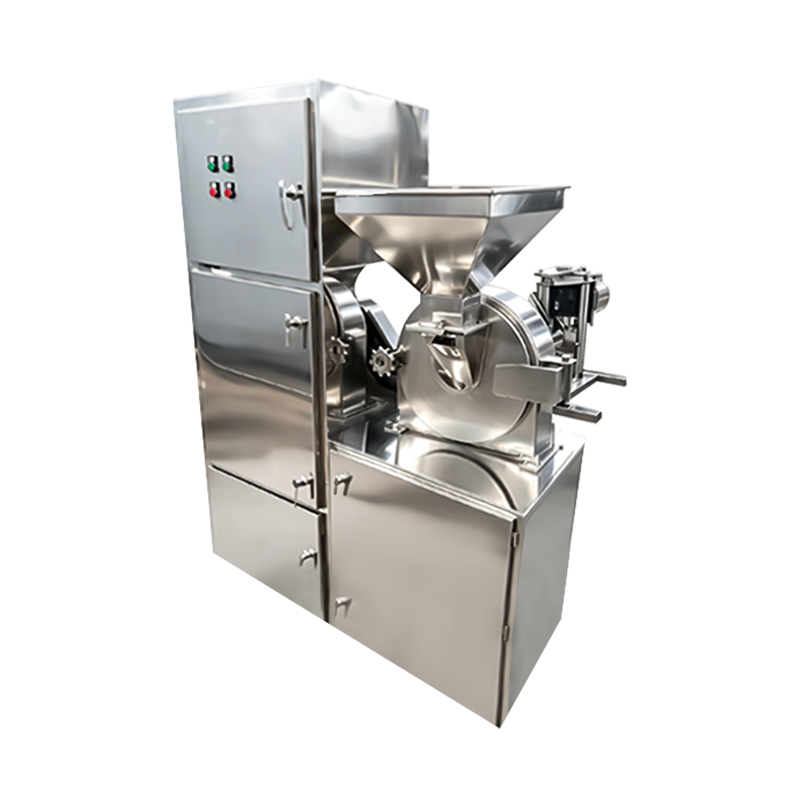
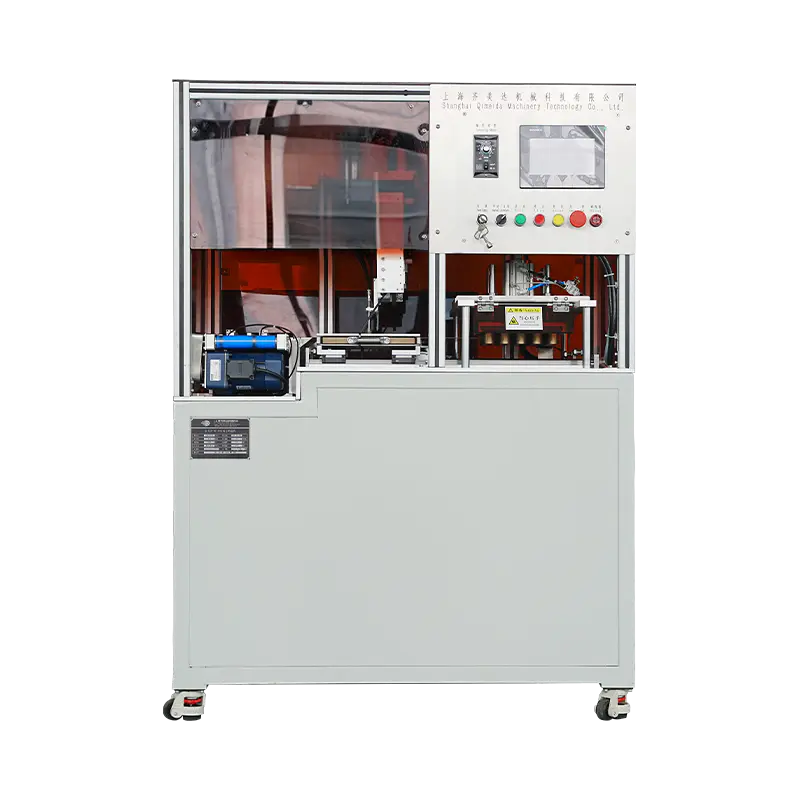
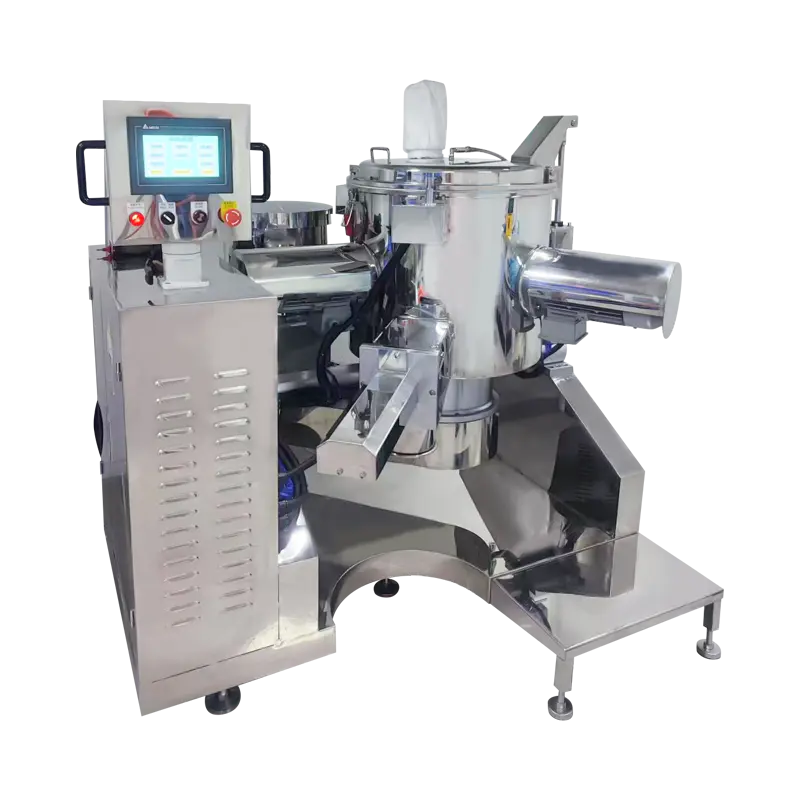
Awtomatikong Foundation Powder Pressing Machine
Isang pressing platform na na-configure para sa powder foundation pans at pressed foundation compacts. Ang makina ay nag-o-automate ng pan infeed, powder dosing, bed consolidation, compaction, at ejection sa isang tuluy-tuloy na cycle, na may kontrol na hinihimok ng recipe sa fill weight, pressing force, dwell time, at cycle rate. Ang bawat cycle ay naitala laban sa production batch na may puwersa at data ng posisyon na magagamit para sa pagsusuri.
High Density Compaction
Ang powder foundation ay nangangailangan ng matagal na puwersa upang maabot ang target na katigasan ng cake. Ang pindutin ay humahawak ng puwersa sa pamamagitan ng isang pinahabang yugto ng paghawak, na nagpapahintulot sa binder na dumaloy sa powder matrix.
Flat Surface Control
Ang upper punch flatness at approach velocity ay itinakda sa bawat recipe para makagawa ng pare-parehong pan surface na walang mga marka ng pindutin o localized density variation.
Integridad ng Edge
Ang compaction gradient at release rate ay nakatutok sa bawat formulation upang limitahan ang gilid ng chipping sa powder foundation pans pagkatapos ng ejection.
Cycle Data Capture
Ang puwersa, posisyon, at oras ng tirahan ay itinatala sa bawat pan at naka-link sa batch record para sa pagsusuri ng proseso at pagsusuri ng paglihis.
Arkitektura ng Sistema
Istasyon ng Dosing
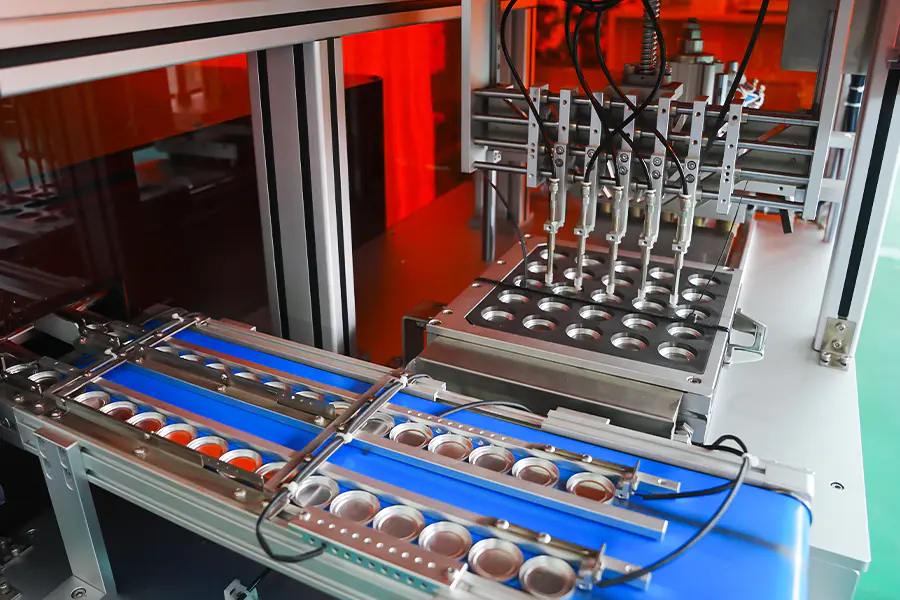
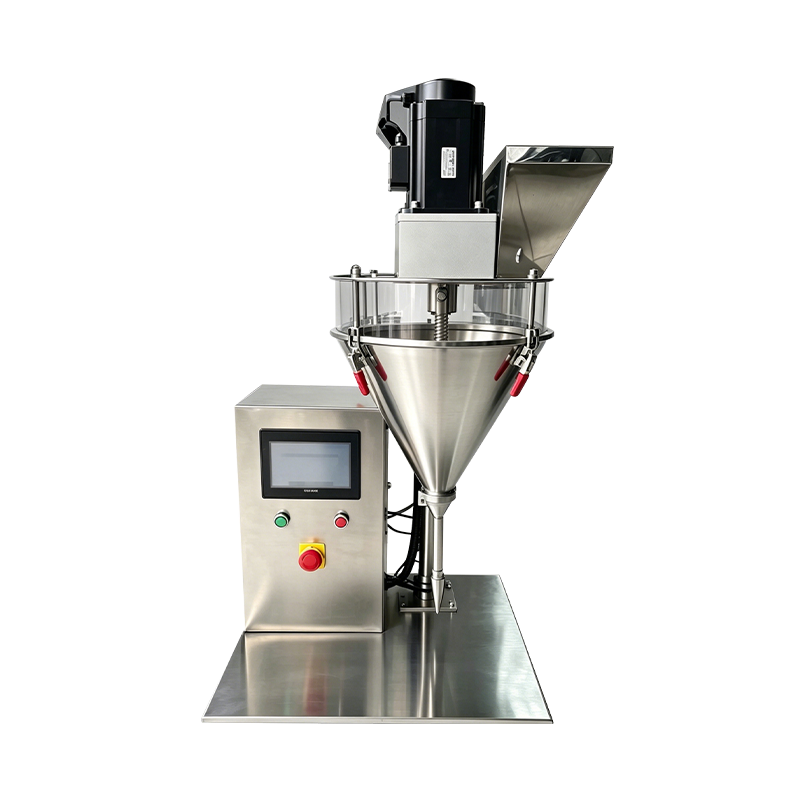
Servo auger na may volumetric na fill. Ang pulbos ay inilalagay sa bigat ng recipe at na-verify ng isang inline check weigher bago umusad ang pan.
Leveling Station
Pinagsasama ng scraper blade at kinokontrol na vibration ang powder bed, na binabawasan ang pagkakaiba-iba ng taas ng fill bago ang compaction.
Pressing Station
Upper at lower punch na may servo o hydraulic actuation. Ang puwersa, bilis ng paglapit, at oras ng pag-hold ay nakatakda sa bawat recipe.
Istasyon ng Ejection
Iniangat ng pneumatic o servo driven ejector ang pinindot na kawali mula sa die. Nakatakda ang stroke na tumugma sa lalim ng pan at na-verify pagkatapos ng pagbabago ng tooling.
Punto ng Inspeksyon
Ang taas ng pan at kondisyon ng ibabaw ay sinusuri. Ang data ng timbang mula sa check weigher at pagpindot sa data mula sa controller ay naka-link sa batch record.
Saklaw ng Pagtutukoy
Mga Application sa Produksyon
Pressed Powder Foundation
Ang mga standard na powder foundation pan ay pinipindot sa moderate to high force na may extended dwell para sa pare-parehong density sa buong pan face.
Mga Compact Foundation Cases
Refill at compact na mga format ng case kung saan dapat tumugma ang taas ng pan at surface finish sa geometry ng case para sa assembly.
Domed Foundation Compacts
Dome na mga format na pinindot gamit ang curved tooling, kung saan pinoprotektahan ng approach velocity at compaction gradient ang dome profile.
Mga Embossed Foundation Pans
Ang logo at pattern na lunas ay pinindot sa pinababang bilis ng diskarte upang mapanatili ang detalye sa ibabaw ng pan sa pamamagitan ng compaction.
Saklaw ng Multi Shade Foundation
Shade range production gamit ang bawat recipe recall, kung saan ang fill weight at mga parameter ng pagpindot ay nagbabago sa pagitan ng mga shade nang walang mekanikal na pagsasaayos.
Sample at Pagsubok na Produksyon
Ang mas maliit na batch ay tumatakbo para sa mga pagsubok sa pagbabalangkas at mga sample ng merkado, gamit ang mga setting ng pinababang puwersa at mas maikling mga cycle sa parehong tooling.
Mga Madalas Itanong
Anong hanay ng puwersa ang kinakailangan para sa pinindot na pulbos na pundasyon
Ang pressed powder foundation ay karaniwang gumagamit ng moderate hanggang high force range na may pinahabang oras ng dwell. Ang eksaktong halaga ay nakasalalay sa diameter ng pan, nilalaman ng binder, at tigas ng target na cake, at itinatag sa panahon ng pagsubok sa pagtanggap ng pabrika sa tinukoy na formulation.
Aling mga foundation pan format ang kayang hawakan ng makina
Ang mga round, oval, rectangular, at domed na format ay sinusuportahan sa pamamagitan ng mga mapagpapalit na die plate. Ang karaniwang hanay ay sumasaklaw sa 35 mm hanggang 90 mm na diyametro o katumbas na footprint, na may mas malalaking format na available kapag hiniling na may adjusted force range.
Paano kinokontrol ang timbang ng fill para sa bawat kawali
Ang pulbos ay dosed ng isang servo driven auger gamit ang volumetric fill method. Kinukumpirma ng inline check weigher ang timbang laban sa halaga ng recipe, at ang mga pan na wala sa tolerance ay inililihis bago pinindot. Ang bigat ng fill ay karaniwang hawak sa loob ng plus o minus na 0.05 g.
Anong oras ng pagbabago ng tool ang dapat asahan
Karaniwang tumatagal ng 25 hanggang 55 minuto ang buong pagbabago ng tooling set, depende sa hugis ng pan at ang bilang ng mga posisyong ia-update. Ang tooling ay iniimbak ng recipe code at itinanghal bago magpalit upang mabawasan ang downtime.
Maaari bang pinindot ng makina ang mga pan sa mataas na puwersa nang walang pagkakaiba-iba ng density
Ang mga hanay ng mataas na puwersa ay sinusuportahan ng isang leveling step bago ang pagpindot at isang kinokontrol na compaction gradient sa panahon ng stroke. Binabawasan ng leveling step ang variation ng taas ng fill, at ang gradient ay nakatakdang ipamahagi ang density nang pantay-pantay sa buong pan face.
Anong data ang naka-log sa bawat batch
Ang timbang ng pagpuno, puwersa ng pagpindot, oras ng pagtira, bilang ng pan, at mga bilang ng pagtanggi ay naka-log sa bawat batch. Maaaring i-export ang data sa antas ng cycle sa pamamagitan ng OPC UA o CSV para sa dokumentasyon ng kalidad at pagsusuri sa proseso.
Anong mga agwat ng pagpapanatili ang nalalapat sa press
Inirerekomenda ang pag-inspeksyon ng punch at die tuwing 500 oras, paglilinis ng auger at dosing system sa bawat pagbabago ng shade, pagkakalibrate ng indexer tuwing 1,000 oras, at pag-verify ng load cell tuwing 12 buwan. Inirerekomenda ang pagsusuri ng hydraulic oil tuwing 1,500 oras kung saan tinukoy ang hydraulic actuation.
Maaari bang isama ang makina sa mga compact case assembly lines
Oo. Ang discharge station ay nagbibigay ng posisyong natukoy na senyales na magagamit sa downstream case loading o tray assembly equipment para sa alignment at sequencing. Ang mga kinakailangan sa pagsasama ay tinukoy sa panahon ng pagpaplano ng layout ng linya.
Sanggunian ng Paglihis ng Proseso
Ang ibabaw ng pan ay nagpapakita ng mga marka ng pagpindot
Bawasan ang bilis ng paglapit sa yugto ng pakikipag-ugnay. Siyasatin ang itaas na mukha ng suntok kung may naipon na pulbos o pagkasuot sa ibabaw. Bahagyang pahabain ang oras ng paghawak upang ang powder matrix ay tumira bago ilabas.
Edge chipping pagkatapos ng ejection
Bagalan ang release rate at bawasan ang compaction gradient sa huling yugto. I-verify ang suntok at die clearance laban sa rekord ng tooling. Kumpirmahin na nananatili ang moisture content ng powder sa loob ng inirerekomendang banda.
Ang densidad ay nag-iiba sa malaking diameter ng pan
Suriin ang hakbang sa pag-level ng kama at kumpirmahin na tama ang setting ng scraper o vibration. Pahabain ang oras ng pag-hold upang payagan ang pare-parehong pag-aayos. Suriin ang itaas na punch face para sa flatness laban sa tooling record.
Ang bigat ng fill ay nag-iiba-iba sa mga posisyon
Patakbuhin ang regular na pagkakalibrate sa bawat posisyon para sa apektadong auger. Kumpirmahin ang pagkakapare-pareho ng bulk density ng pulbos sa hopper at suriin ang auger screw para sa pagkasira. I-verify na ang antas ng hopper ay nananatiling higit sa 30 porsiyento sa panahon ng produksyon.
Pan hindi ganap na na-eject mula sa die
I-verify na tumutugma ang ejection stroke sa setting ng lalim ng pan. Siyasatin ang ejector rod para sa kontaminasyon at linisin ang die wall. Kumpirmahin nang buo ang mas mababang suntok bago ang susunod na yugto ng pagpuno.
Lampas sa normal na hanay ang mga pagtanggi ng weigher
I-verify ang check weigher calibration laban sa isang reference na balanse. Siyasatin ang auger at dosing barrel para sa pagbuo ng pulbos. Kumpirmahin na ang supply ng pulbos ay hindi nagbabago sa laki ng butil o moisture content sa pagitan ng mga batch.
Mga Tala sa Pagsasama
Supply ng Powder
Ang buffer hopper na may level na feedback ay inirerekomenda sa upstream. Ang pulbos ay dapat na tuyo, walang mga bukol, at sa loob ng tinukoy na hanay ng laki ng butil bago i-load.
Downstream Transfer
Ang discharge station ay tugma sa conveyor transfer, tray loading, o robotic pick and place. Sinusuportahan ng signal na tinukoy ng posisyon ang downstream na pag-load ng case at pag-align ng assembly.
Imbakan ng Tooling
Ang mga punch at die set ay dapat na nakaimbak sa may label na mga rack na may proteksiyon na patong. Ang mga talaan ng tool na may mga halaga ng clearance ay kasama sa bawat format ng pan at code ng recipe.
Pagpaplano ng Pagpapanatili
Sinasaklaw ng mga inirerekomendang agwat ang inspeksyon ng punch at die tuwing 500 oras, pagkakalibrate ng indexer tuwing 1,000 oras, paglilinis ng auger sa bawat pagbabago ng shade, at pag-verify ng load cell tuwing 12 buwan.