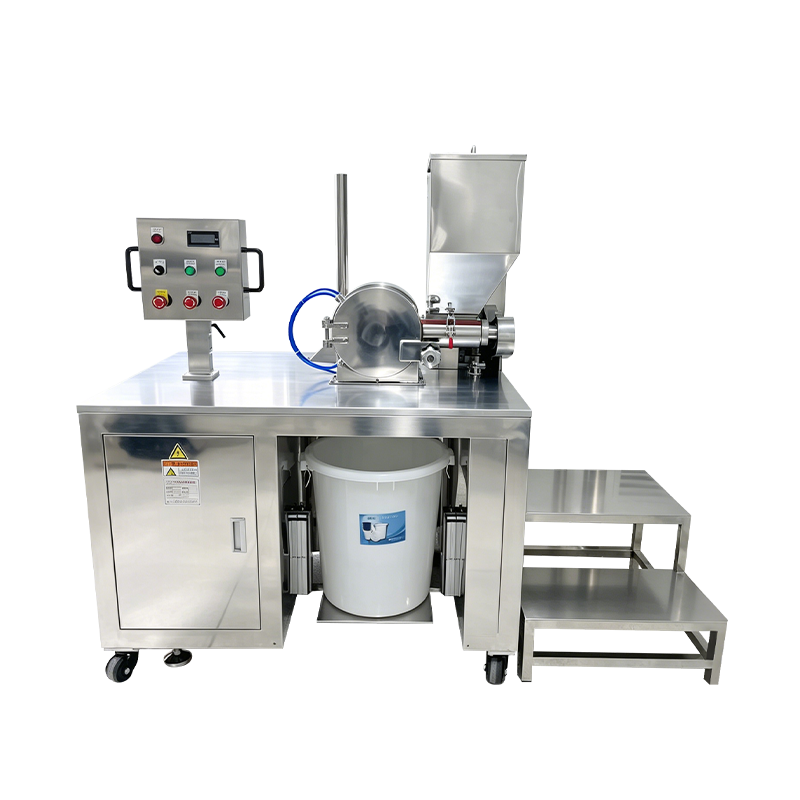
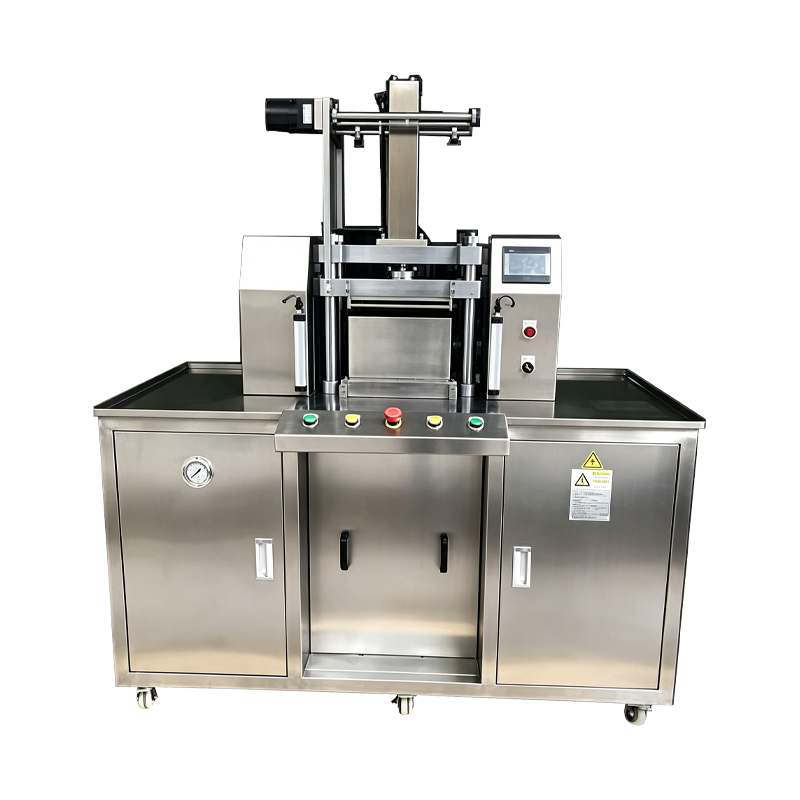
Pneumatic Cosmetic Powder Pressing Machine
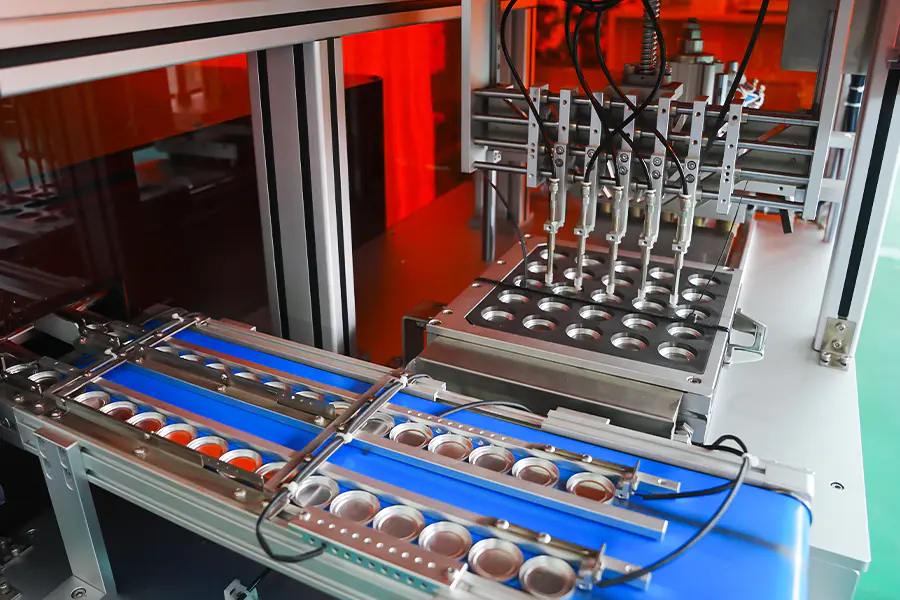
Isang air driven pressing platform para sa pag-compact ng maluwag na cosmetic powder sa solid pan at cake. Ang pneumatic circuit ay naglalapat ng puwersa sa pamamagitan ng isang kinokontrol na cylinder stroke, na nagbibigay ng mabilis na mga oras ng pag-ikot at mababang thermal load sa pulbos. Inilapat sa mga format ng eyeshadow, blush, highlighter, at light powder na foundation kung saan kinakailangan ang maikling oras ng hold at malinis na release.
Bakit Pneumatic Actuation
Mga katangian ng proseso na tumutukoy kung saan inilalapat ang air driven pressing sa cosmetic production.
Maikling Cycle Time
Ang cylinder ay umabot sa working pressure sa loob ng maikling stroke interval, na nagbibigay-daan sa mas mataas na cycle rate kaysa sa hydraulic actuation sa mababaw na mga format ng pan.
Mababang Thermal Load
Ang air driven pressing ay nagpapakilala ng kaunting init sa die area, na nababagay sa mga formulation na may mababang melting point binder o heat sensitive na pigment.
Malinis na Pag-uugali sa Pagpapalabas
Ang mabilis na paglabas ng presyon sa dulo ng stroke ay binabawasan ang pagsipsip sa pagitan ng itaas na suntok at ang ibabaw ng pulbos, na nagpapababa ng sticking at pan pick up.
Simple Pressure Control
Ang puwersa ay itinakda sa pamamagitan ng isang proporsyonal na air regulator, at ang gumaganang presyon ay direktang ipinapakita sa HMI para sa bawat recipe.
Pinababang Saklaw ng Pagpapanatili
Ang mga bahagi ng air circuit ay nangangailangan ng mas madalas na serbisyo kaysa sa hydraulic equivalents, at walang oil reservoir o oil temperature circuit upang pamahalaan.
Flexibility ng Pagsasama ng Linya
Ang mga pneumatic unit ay maaaring iposisyon malapit sa upstream filling equipment nang hindi nagruruta ng mga hydraulic lines sa buong production floor.
Pangkalahatang-ideya ng Pneumatic Circuit
Mga pagtitipon na tumutukoy sa katumpakan ng puwersa, oras ng pagtugon, at pag-uulit ng proseso.
Yunit ng Paghahanda ng Hangin
Kinokondisyon ng filter, regulator, at lubricator assembly ang supply air bago ito pumasok sa valve manifold. Ang pagsasala ay nag-aalis ng particulate at moisture, ang regulator ay nagtatakda ng working pressure, at ang lubricator ay nagbibigay ng kontroladong oil mist sa mga cylinder seal.
Proporsyonal na Valve Bank
Kinokontrol ng mga proporsyonal na directional valve ang pag-extend at pag-urong ng galaw ng pressing cylinder. Ang tugon ng balbula ay sinusubaybayan ng control system, at ang pressure feedback mula sa isang transducer ay ginagamit upang hawakan ang nakatakdang puwersa sa pamamagitan ng compaction stroke.
Pagpindot sa Silindro
Double acting cylinder na may guided rod at cushioning sa magkabilang dulo ng stroke. Nililimitahan ng cushioning ang epekto sa sandali ng pagkakadikit sa ibabaw ng pulbos, na tumutulong na mapanatili ang mga gilid ng pan sa embossed tooling.
Puwersa ang Feedback Loop
Ang isang load cell na naka-mount sa ilalim ng die plate ay sumusukat sa aktwal na puwersa ng pagpindot at ibinabalik ang halaga sa PLC. Inaayos ng controller ang proportional valve opening para mapanatili ang puwersa sa loob ng tinukoy na tolerance band sa panahon ng hold stage.
Pangkaligtasan na Exhaust Circuit
Sa pagbubukas ng guard o emergency stop, ang isang dump valve ay naglalabas ng presyon ng cylinder sa atmospera sa loob ng maikling pagitan. Ang silindro ay hindi maaaring humawak ng load habang ang circuit ng kaligtasan ay bukas, at ang makina ay bumalik sa isang ligtas na estado.
Teknikal na Data
Mga karaniwang halaga ng frame. Ang hanay ng puwersa at tooling ay tinukoy sa bawat detalye ng proyekto.
Inilapat na Mga Format ng Produkto
Mga uri ng powder at mga format ng pan na angkop sa gawi ng pneumatic pressing.
Pinindot ang Eyeshadow
Karaniwan at malalaking format ang mga eyeshadow pan kung saan ang mga maikling oras ng hold ay gumagawa ng mga cake na may malinis na mga gilid at isang pare-parehong ibabaw.
Blush at Highlighter
Domed at flat pressed na mga format na nangangailangan ng mababang thermal input sa panahon ng compaction upang mapanatili ang shimmer particle orientation.
Light Powder Foundation
Ang mas mababang densidad na pundasyon ay nagkakadikit kung saan ang pneumatic pressing ay umiiwas sa sobrang compaction at nagpapanatili ng powder spreadability.
Mga Sample na Laki ng Pan
Ang mga maliliit na pan at mga format na pang-promosyon ay pinindot sa pinababang puwersa na may maikling cycle ng mga oras para sa pagsubok at paggawa ng sample.
Mga Embossed Surface Pan
Mga pan na may logo o pattern relief na pinindot na may cushioning na pinagana upang protektahan ang pinong detalye sa punch face.
Multi Shade Palette Units
Mga indibidwal na pan para sa pagpupulong ng palette kung saan kinakailangan ang pare-parehong taas at finish ng pan sa mga grupo ng shade.
Mga Madalas Itanong
Mga tanong sa pagpapatakbo na itinaas sa panahon ng pagsusuri at pagsasama. Pumili ng tanong para palawakin ang sagot.
Ano ang pagkakaiba sa pagitan ng pneumatic at hydraulic pressing para sa cosmetic powder
Ang pneumatic pressing ay naglalapat ng puwersa sa pamamagitan ng naka-compress na hangin at nababagay sa mas maiikling oras ng pagpigil, mas mababang mga saklaw ng puwersa, at mga formulation na sensitibo sa init. Ang hydraulic pressing ay naghahatid ng mas mataas na puwersa na may mas mahabang oras ng paghawak at nababagay sa mga siksik na cake at mas malalaking format ng pan. Ang pagpili ay depende sa target na katigasan ng cake, laki ng kawali, at pag-uugali ng pagbabalangkas.
Paano kinokontrol ang puwersa ng pagpindot sa panahon ng pag-ikot
Ang isang load cell sa ilalim ng die plate ay sumusukat sa aktwal na puwersa at nagpapadala ng halaga sa PLC. Inihahambing ito ng PLC sa setpoint ng recipe at inaayos ang proporsyonal na pagbubukas ng balbula upang humawak ng puwersa sa loob ng tolerance band sa panahon ng hold stage.
Maaari bang pindutin ang mga formulations ng machine na may mataas na nilalaman ng binder
Oo, basta ang target na katigasan ng cake ay nasa loob ng hanay ng pneumatic force. Ang mga high binder formulation ay may posibilidad na makinabang mula sa mababang thermal input ng air driven pressing, ngunit ang mga setting ng pressure curve ay dapat na nakatutok sa bawat formulation upang maiwasan ang sobrang compaction.
Anong kalidad ng hangin ang kailangan para sa matatag na operasyon
Ang supply ng hangin ay dapat na tuyo at sinala upang alisin ang particulate at moisture. Ang isang gumaganang presyon ng 0.6 hanggang 0.8 MPa ay kinakailangan. Ang kalidad ng hangin sa ibaba ng detalyeng ito ay nakakaapekto sa force repeatability at maaaring paikliin ang buhay ng serbisyo ng mga valve at cylinder seal.
Gaano kadalas nangangailangan ng pagpapanatili ang air circuit
Kasama sa mga inirerekomendang agwat ang pagpapalit ng elemento ng filter tuwing 1,000 oras, lubricator refill gaya ng ipinahiwatig ng salamin, proporsyonal na inspeksyon ng balbula tuwing 3,000 oras, at pagpapalit ng buong seal kit sa silindro tuwing 8,000 hanggang 10,000 na oras depende sa bilang ng ikot.
Angkop ba ang press para sa isang malinis na kapaligiran
Maaaring tukuyin ang makina na may mga hindi kinakalawang na ibabaw na asero, nakapaloob na pagruruta ng tambutso, at mga pampadulas na grade ng pagkain para sa malinis na silid o kinokontrol na pag-install sa kapaligiran. Ang pneumatic circuit ay naglalabas ng hangin palayo sa pressing zone upang limitahan ang dispersion ng particulate.
Ano ang tumutukoy sa cycle na output sa makinang ito
Ang output ng cycle ay depende sa oras ng pag-hold, haba ng stroke ng cylinder, oras ng pagpuno, at laki ng pan. Ang mas maiikling oras ng pagpigil at mababaw na mga pan ay gumagawa ng mas mataas na output, habang ang mga malalim na pan at mas mahabang oras ng paghawak ay nakakabawas ng mga yunit bawat oras. Ang aktwal na output ay na-verify sa panahon ng pagsubok sa pagtanggap ng pabrika.
Maaari bang magbahagi ng tooling ang mga pneumatic at hydraulic unit
Ang pagiging tugma ng tool ay depende sa mounting interface at force range. Kapag ang parehong makina ay gumagamit ng parehong standardized na plato at ang pneumatic unit force range ay sumasaklaw sa kinakailangang compaction force, ang mga tooling set ay maaaring ibahagi sa pagitan ng mga platform na may mga dokumentadong halaga ng clearance.
Sanggunian ng Paglihis ng Proseso
Ang mga sitwasyon na sinusunod sa panahon ng pneumatic pressing at ang kaukulang mga aksyon sa pagwawasto.
Pabagu-bago ang pagbabasa ng puwersa habang hawak
Suriin ang air preparation unit para sa moisture carryover at kumpirmahin na hindi saturated ang elemento ng filter. Siyasatin ang proporsyonal na tugon ng balbula at i-verify ang signal ng load cell laban sa isang reference na instrumento. Kumpirmahin ang supply ng air pressure ay nananatiling stable sa panahon ng cycle.
Ang ibabaw ng cake ay nagpapakita ng punch impression
Dagdagan ang cushioning sa contact end ng stroke para mabagal ang paglapit ng suntok. Bawasan ang halaga ng extend speed sa recipe. Kumpirmahin na malinis at walang powder build up ang upper punch face, na nagbabago sa epektibong contact profile.
Ang tagal ng pag-ikot kaysa sa target ng recipe
Suriin ang rate ng daloy ng suplay ng hangin sa pasukan ng makina at kumpirmahin na natutugunan nito ang detalye ng pagkonsumo. Suriin ang tambutso ng tambutso kung may bara. I-verify ang oras ng pagtugon ng balbula laban sa talaan ng pagpapanatili at ayusin ang bilis ng pag-urong kung kinakailangan.
Ang pan ay dumidikit sa itaas na suntok
Bawasan ang oras ng paghawak at babaan ang puwersa ng pagpindot ng 10 hanggang 15 porsiyento. Pahiran ang punch surface at i-verify na tumutugma ang anggulo ng paglabas sa detalye ng tooling. Kumpirmahin na ang nilalaman ng kahalumigmigan ng pulbos ay nasa loob ng inirerekomendang banda na 1 hanggang 3 porsiyento.
Naririnig ang pagtagas ng hangin malapit sa silindro
Siyasatin ang rod seal at piston seal para sa pagsusuot. I-verify na secure ang cylinder mounting at suriin ang mga fitting sa parehong port. Kung magpapatuloy ang pagtagas pagkatapos ng pagpapalit ng seal, siyasatin ang cylinder bore para sa scoring at palitan ang cylinder kung kinakailangan.
Hindi maabot ng puwersa ang setpoint ng recipe
Kumpirmahin na tumutugma ang setting ng regulator sa halaga ng recipe. Suriin kung may pagbaba ng presyon sa air preparation unit at valve manifold. I-verify na tumutugma ang sukat ng cylinder bore sa naka-install na detalye at siyasatin kung may internal leakage na lampas sa piston seal.
Mga Tala ng Pagsasama
Mga salik na nakakaapekto sa pag-install, mga utility, at pangmatagalang operasyon.
Mga Kinakailangan sa Air Supply
Inirerekomenda ang isang nakalaang linya ng hangin na may pagsasala at pagpapatuyo sa itaas ng agos. Ang presyon sa pasukan ng makina ay dapat manatili sa loob ng 0.6 hanggang 0.8 MPa sa panahon ng pag-ikot, at pinapayuhan ang isang nakatuong regulator sa makina.
Sahig at Pag-mount
Ang makina ay nangangailangan ng isang antas ng sahig na may mga anchoring point na tinukoy sa pagguhit ng pag-install. Inirerekomenda ang vibration isolation kung saan ang press ay nakikibahagi sa sahig sa iba pang kagamitan sa produksyon.
Pamamahala ng Ingay
Ang mga exhaust muffler at mga setting ng cushioning ay nagpapanatili ng ingay sa pagpapatakbo sa ibaba 75 dB sa posisyon ng operator. Ang karagdagang acoustic treatment ay hindi karaniwang kinakailangan sa mga production hall.
Pagpaplano ng Pagpapanatili
Kasama sa mga inirerekomendang agwat ang pagpapalit ng elemento ng filter tuwing 1,000 oras, inspeksyon ng balbula tuwing 3,000 oras, at pagpapalit ng seal kit batay sa bilang ng ikot. Ang mga rekord ay itinatago sa tabi ng log ng pagpapanatili ng makina.