Naglo-load ng Pan
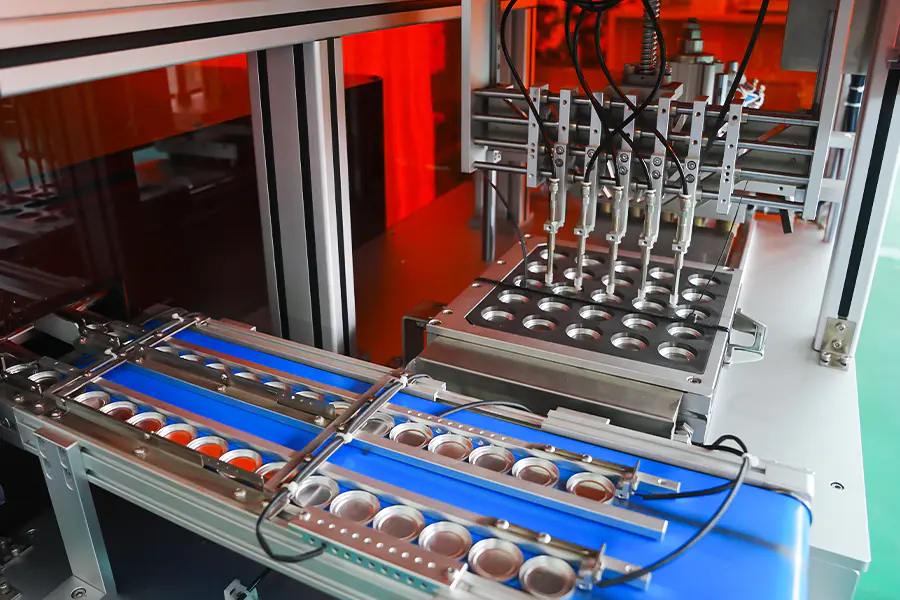
Ang mga walang laman na kawali ay pinapakain mula sa isang magazine o vibratory bowl sa indexing plate. Ang presensya ng pan ay kinumpirma ng sensor bago magpatuloy ang cycle sa fill station.
Powder Dosing
Pinupuno ng servo driven auger ang bawat kawali sa bigat ng recipe. Ang halaga ng punan ay na-verify ng isang inline check weigher, at ang mga pan na wala sa tolerance ay na-flag para sa pagtanggi.
Pag-level
Pinapapantayan ng scraper o vibration plate ang powder bed sa loob ng kawali. Binabawasan ng hakbang na ito ang pagkakaiba-iba ng density bago madikit ang suntok sa ibabaw ng pulbos.
Pressing
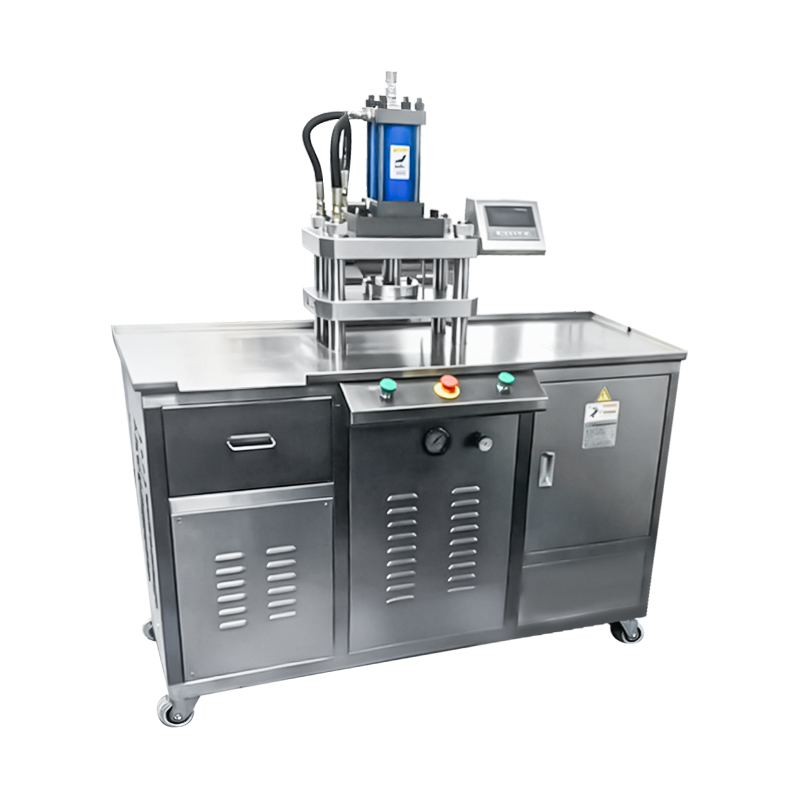
Ang itaas na suntok ay bumaba sa itinakdang puwersa at humahawak para sa halaga ng dwell ng recipe. Ang data ng presyon at posisyon ay naitala para sa bawat indibidwal na pan.
Ejection
Ang pinindot na pan ay itinataas mula sa die at inililipat sa isang discharge conveyor o tray loading unit. Ang ejection stroke ay nakatakda sa bawat pan depth.
Pagpapatunay
Ang taas, timbang, at kondisyon ng ibabaw ng pan ay sinusuri sa isang lugar ng inspeksyon. Naka-link ang data sa batch record para sa traceability.
Mga Pangunahing Kakayahan
Na-configure ang mga function para sa produksyon ng eyeshadow pan.
Hugis na Pan Tooling
Bilog, parisukat, parihabang, hugis-itlog, at pasadyang hugis pan tooling na sinusuportahan sa pamamagitan ng isang mapagpapalit na die plate. Ang pagbabago ay sumusunod sa isang dokumentadong pamamaraan ng tooling.
Mga Recipe sa Shade Specific
Ang bawat shade at formulation ay nag-iimbak ng sarili nitong fill weight, force, dwell time, at setting ng ejection. Ang pag-recall ng recipe ay ginagawa mula sa HMI nang walang mekanikal na pagsasaayos.
Multi Pan Palette Filling
Ang indexing plate ay maaaring magdala ng maraming posisyon ng pan, kaya maraming shade para sa isang palette ang pinupunan at pinindot sa parehong cycle group.
Embossed Surface Pressing
Ang mga upper punch na may logo, pattern, o dome geometry ay sinusuportahan. Ang bilis ng diskarte at gradient ng compaction ay binabawasan para sa relief tooling.
Inline na Pagsusuri ng Timbang
Kinukumpirma ng check weigher pagkatapos ng fill station ang timbang ng pan laban sa halaga ng recipe. Ang mga kawali na wala sa tolerance ay inililihis bago pinindot.
Pag-uulat sa Antas ng Batch
Ang timbang ng pagpuno, puwersa ng pagpindot, bilang ng pan, at mga bilang ng pagtanggi ay naka-log sa bawat batch. Maaaring i-export ang data sa pamamagitan ng OPC UA o CSV para sa pagsusuri ng kalidad.
Teknikal na Data
Mga karaniwang halaga ng configuration. Ang laki ng pan, force range, at tooling ay tinukoy sa bawat proyekto.
Pagkasyahin sa Produksyon
Kung saan naka-deploy ang eyeshadow pressing machine sa paggawa ng kosmetiko.
Tumatakbo ang Single Shade Volume
Mahabang pagtakbo ng iisang shade sa mga karaniwang laki ng pan, na pinapanatili ang katatagan ng output sa mga shift at pare-pareho ang tigas ng pan.
Produksyon ng Palette Bound
Multi shade palettes kung saan ang ilang mga pan ay ginawa at binuo sa isang coordinated sequence para sa isang format ng palette.
Pana-panahon at Limitadong Saklaw
Ang mga mas maliit na batch na campaign kung saan sinusuportahan ng pag-recall ng recipe at maikling changeover time ang mga madalas na paglipat sa pagitan ng mga shade at pan format.
Mga Embossed at Specialty Pan
Mga pan na may surface relief, dome geometry, o textured finish, kung saan nakatutok ang mga parameter ng pagpindot para protektahan ang detalye ng suntok.
Sample at Mga Yunit na Pang-promosyon
Binawasan ang mga setting ng puwersa at mas maiikling cycle para sa mga sample na pan at pampromosyong format, nang hindi binabago ang setup ng machine.
Multi Line Coexistence
Na-deploy sa tabi ng iba pang mga pressing platform kung saan ang mga format ng eyeshadow ay nangangailangan ng nakalaang linya para sa nakalaang tooling at mga recipe.
Mga Madalas Itanong
Mga karaniwang tanong na itinaas sa panahon ng pagsusuri at pagsasama ng linya. Pumili ng tanong para palawakin ang sagot.
Aling mga format ng eyeshadow pan ang kayang hawakan ng makina
Ang mga bilog, parisukat, parihaba, hugis-itlog, at pasadyang hugis na mga pan ay sinusuportahan sa pamamagitan ng mga mapagpapalit na die plate. Ang karaniwang hanay ay sumasaklaw sa 15 mm hanggang 45 mm na diameter o katumbas ng footprint, na may mas malalaking format na available kapag hiniling.
Paano kinokontrol ang timbang ng fill para sa bawat kawali
Ang pulbos ay dosed ng isang servo driven auger gamit ang volumetric fill method. Kinukumpirma ng inline check weigher ang timbang laban sa halaga ng recipe, at ang mga pan na wala sa tolerance ay inililihis bago pinindot. Ang bigat ng fill ay karaniwang hawak sa loob ng plus o minus na 0.03 g.
Maaari bang makagawa ng maraming shade sa parehong cycle
Oo. Ang indexing plate ay nagdadala ng maraming posisyon ng pan, at ang bawat posisyon ay maaaring tumakbo sa pareho o ibang shade recipe. Nababagay ito sa palette bound production kung saan pinipindot ang ilang shade sa isang coordinated sequence.
Anong oras ng pagbabago ng tool ang dapat asahan
Karaniwang tumatagal ng 20 hanggang 40 minuto ang buong pagbabago ng tooling set, depende sa hugis ng pan at ang bilang ng mga posisyong ia-update. Ang tooling ay iniimbak ng recipe code at itinanghal bago magpalit upang mabawasan ang downtime.
Paano pinangangasiwaan ng makina ang mga embossed o domed pan
Para sa embossed at domed tooling, ang bilis ng diskarte at gradient ng compaction ay nababawasan, at ang oras ng pag-hold ay nababagay sa bawat recipe. Pinapanatili nito ang detalye sa ibabaw sa mukha ng suntok at nililimitahan nito ang pag-crack sa gilid ng kawali.
Anong data ang naka-log sa bawat batch
Ang timbang ng pagpuno, puwersa ng pagpindot, oras ng pagtira, bilang ng pan, at mga bilang ng pagtanggi ay naka-log sa bawat batch. Maaaring i-export ang data sa antas ng cycle sa pamamagitan ng OPC UA o CSV para sa dokumentasyon ng kalidad at pagsusuri sa proseso.
Anong mga agwat ng pagpapanatili ang nalalapat sa press
Inirerekomenda ang pag-inspeksyon ng punch at die tuwing 500 oras, paglilinis ng auger at dosing system sa bawat pagbabago ng shade, pagkakalibrate ng indexer tuwing 1,000 oras, at pag-verify ng load cell tuwing 12 buwan. Ang mga rekord ay itinatago sa tabi ng log ng pagpapanatili ng makina.
Maaari bang isama ang makina sa mga umiiral nang palette assembly lines
Oo. Ang discharge station ay nagbibigay ng posisyong natukoy na signal na magagamit sa downstream palette assembly o tray loading equipment para sa alignment at sequencing. Ang mga kinakailangan sa pagsasama ay tinukoy sa panahon ng pagpaplano ng layout ng linya.
Sanggunian ng Paglihis ng Proseso
Ang mga sitwasyong naobserbahan sa panahon ng pagpindot sa eyeshadow at ang mga kaukulang pagwawasto.
Ang mga gilid ng kawali ay pumutok pagkatapos ng pagpindot
Pahabain ang dwell time ng 0.3 hanggang 0.8 segundo at bawasan ang gradient ng compaction. I-verify ang suntok at die clearance laban sa rekord ng tooling. Kumpirmahin na nananatili ang moisture content ng powder sa pagitan ng 1 at 3 porsiyento.
Ang bigat ng fill ay nag-iiba-iba sa mga posisyon
Patakbuhin ang regular na pagkakalibrate sa bawat posisyon para sa apektadong auger. Kumpirmahin ang pagkakapare-pareho ng bulk density ng pulbos sa hopper at suriin ang auger screw para sa pagkasira. I-verify na ang antas ng hopper ay nananatiling higit sa 30 porsiyento sa panahon ng produksyon.
Ang pulbos ay dumidikit sa itaas na suntok
Bawasan ang puwersa ng pagpindot ng 10 hanggang 15 porsiyento at paikliin ang oras ng pagpigil. Pakinisin ang punch surface at kumpirmahin ang release angle na tumutugma sa mga detalye ng tooling. I-verify ang temperatura ng pulbos at moisture content bago ang paggawa.
Pan hindi ganap na na-eject mula sa die
I-verify na tumutugma ang ejection stroke sa setting ng lalim ng pan. Siyasatin ang ejector rod para sa kontaminasyon at linisin ang die wall. Kumpirmahin nang buo ang mas mababang suntok bago ang susunod na yugto ng pagpuno.
Malabo ang embossed pattern sa ibabaw ng kawali
Bawasan ang bilis ng paglapit sa apektadong yugto at babaan ang bilis ng pagkontak. Suriin ang mukha ng suntok kung may naipon na pulbos at suriin kung may pagkasuot ng kasangkapan. Bahagyang taasan ang oras ng pag-hold upang payagan ang pattern na magrehistro bago ilabas.
Lampas sa normal na hanay ang mga pagtanggi ng weigher
I-verify ang pagkakalibrate ng check weigher laban sa balanse ng sanggunian. Siyasatin ang auger at dosing barrel para sa pagbuo ng pulbos. Kumpirmahin na ang supply ng pulbos ay hindi nagbabago sa laki ng butil o moisture content sa pagitan ng mga batch.
Mga Tala ng Pagsasama
Mga salik na nakakaapekto sa pag-install, mga utility, at pangmatagalang operasyon.
Supply ng Powder
Ang buffer hopper na may level na feedback ay inirerekomenda sa upstream. Ang pulbos ay dapat na tuyo, walang mga bukol, at sa loob ng tinukoy na hanay ng laki ng butil bago i-load.
Downstream Transfer
Ang discharge station ay tugma sa conveyor transfer, tray loading, o robotic pick and place. Sinusuportahan ng isang signal na natukoy sa posisyon ang downstream sorting at palette assembly alignment.
Imbakan ng Tooling
Ang mga punch at die set ay dapat na nakaimbak sa may label na mga rack na may proteksiyon na patong. Ang mga talaan ng tool na may mga halaga ng clearance ay kasama sa bawat format ng pan at code ng recipe.
Pagpaplano ng Pagpapanatili
Sinasaklaw ng mga inirerekomendang agwat ang inspeksyon ng punch at die tuwing 500 oras, pagkakalibrate ng indexer tuwing 1,000 oras, paglilinis ng auger sa bawat pagbabago ng shade, at pag-verify ng load cell tuwing 12 buwan.