Paano Ino-optimize ng Mga Compact Powder Pressing Machine ang Small-Batch Cosmetic Manufacturing
Time: Sep 30, 2026
Ang isang cosmetics OEM na nagpapatakbo ng 40 pressed-powder SKU sa mga batch na 300 hanggang 800 pans ay nawawalan ng 3.5 oras sa bawat pagbabago ng shade sa isang high-speed line na ginawa para sa 12,000 pans bawat shift. Sa paglipas ng isang buwan, ang changeover downtime na iyon ay nakakonsumo ng 18% ng magagamit na oras ng produksyon. Ang agwat sa pagitan ng nominal na bilis ng linya at tunay na laki ng batch ay eksaktong idinisenyo upang isara ng mga compact powder pressing machine.
Ang small-batch cosmetic manufacturing ay hindi isang pinaliit na bersyon ng mass production. Ang istraktura ng gastos nito, nangingibabaw na bottleneck, at mga panganib sa kalidad ay iba. Direktang inaatake ng mga compact powder pressing machine ang mga pagkakaibang iyon: ipinagpalit nila ang matinding throughput para sa matinding flexibility, at sa small-batch economics na isang panalong kalakalan.
Bilis ng Pagbabago ng Gantimpala ng Small-Batch Economics, Hindi Raw Output
Para sa small-batch cosmetic manufacturing, ang kakayahang kumita ay pinamamahalaan ng changeover time at materyal na ani, hindi ng maximum na bilis ng pagpindot.
Ang isang kumbensyonal na awtomatikong linya ng pagpindot ay maaaring makagawa ng isang compact na makina nang maraming beses sa sandaling ito ay tumatakbo. Ang output na iyon ay magkakatotoo lamang kapag ang linya ay tumatakbo nang maraming oras nang walang pagkaantala. Kapag ang karaniwang batch ay 500 pans, ang makina na pumipindot ng 60 pans kada minuto ay walang bentahe sa isang pagpindot ng 15 pans kada minuto kung ang mas mabilis na makina ay nangangailangan ng tatlong oras upang lumipat ng shade.
Ang ekonomiya ay nagbabago sa maliit na sukat sa tatlong masusukat na paraan:
3.5 oras hanggang 28 min
Changeover drop mula sa isang conventional line sa isang compact press na may recipe recall
18%
Nawala ang oras ng produksyon sa mga pagbabago sa shade sa isang kumbensyonal na linya
1%
Karaniwang servo-dosing fill tolerance sa isang compact press
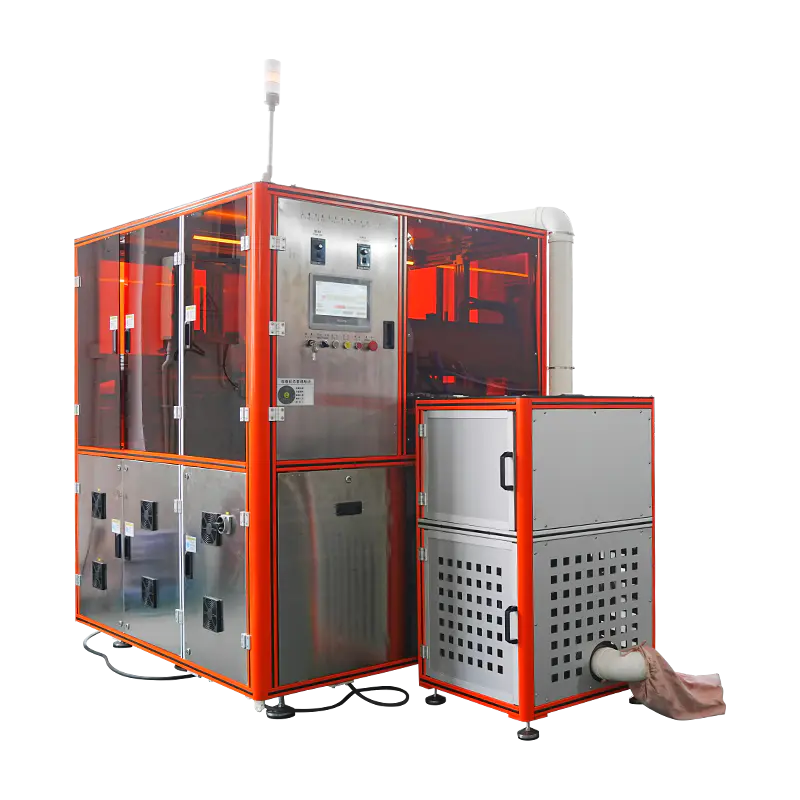
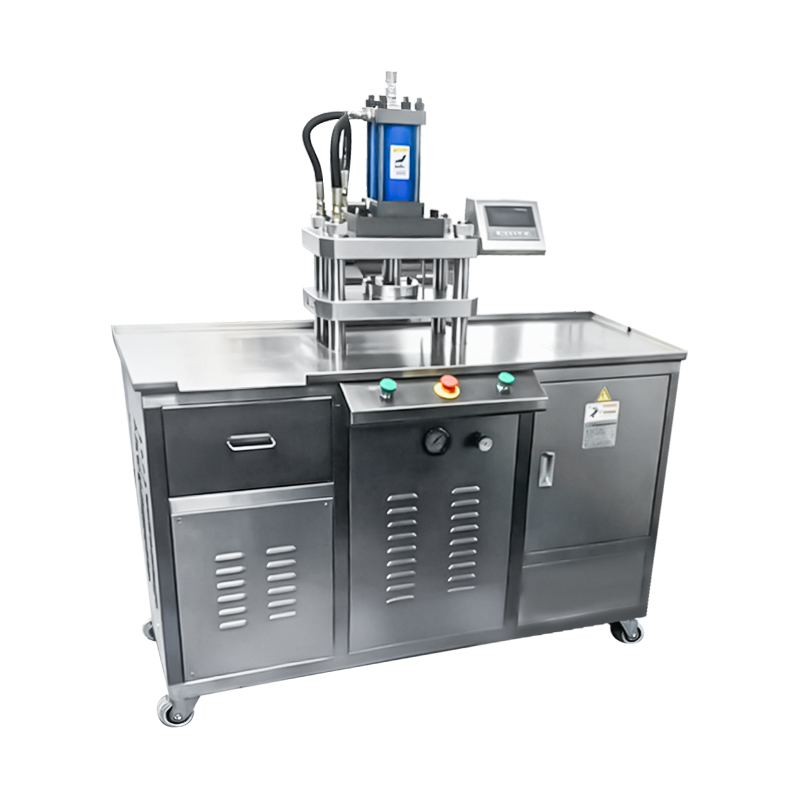
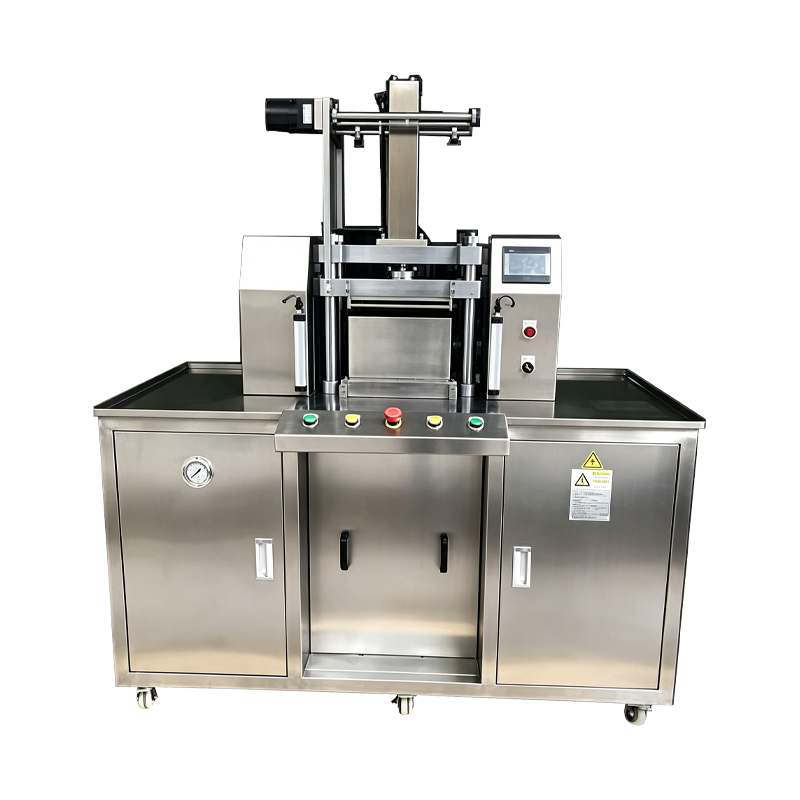
Ang compact powder pressing machine ay isang single-station pressing system na inengineered para sa mabilis na pagbabago ng amag, maliit na dami ng powder fill, at stored recipe profile, na may sukat para sa mga batch sa ibaba ng ilang libong kawali.
Ang mga makinang ito ay nag-o-optimize ng maliliit na batch dahil pinapaikli nila ang setup sa halip na pinaikli ang cycle ng oras. Ang bawat minutong na-save sa setup ay dumarami sa bawat SKU sa portfolio, habang ang isang mas mabilis na cycle sa isang high-speed na linya ay nakakatulong lamang sa ilang SKU na sapat na malaki upang bigyang-katwiran ang mahabang panahon.
Apat na Pagpipilian sa Pag-inhinyero na Nagiging Lean ng Compact Press
Ang mga compact powder pressing machine ay nag-o-optimize ng small-batch production sa pamamagitan ng apat na partikular na pagpipilian sa engineering: tool-less mold clamps, servo-driven powder dosing, enclosed filling, at pressure control na batay sa recipe.
Ang bawat isa sa mga feature na ito ay umaatake sa ibang bahagi ng small-batch cost structure. Pagbabago ng pag-atake ng clamping na walang tool. Inaatake ng servo dosing ang pare-pareho ng timbang sa mababang throughput. Inaatake ng nakapaloob na pagpuno ang kontaminasyon sa pagitan ng mga shade. Inaatake ng kontrol ng recipe ang trial-and-error na kumukonsumo sa mga unang batch ng bawat bagong SKU.
- Pag-clamping ng amag na walang tool: kumpletuhin ng magnetic o lever-operated clamp ang isang mold swap sa loob ng 3 hanggang 5 minuto, nang walang wrenches at walang puwersang umaasa sa operator.
- Pagpuno ng servo auger: isang closed auger sleeve meters na pulbos ayon sa bilang ng pag-ikot, na may hawak na fill weight sa loob ng 1% sa 10 hanggang 15 pans kada minuto.
- Nakapaloob na silid ng pulbos: ang lugar ng pagpuno at pagpindot ay selyadong kaya ang maluwag na pigment ay hindi makaalis sa pagitan ng mga shade, na pinuputol ang oras ng paglilinis ng tinatayang 70% hanggang 85%.
- Memorya ng recipe: ang bawat SKU ay nag-iimbak ng sarili nitong pressure, dwell, at fill-depth na profile, kaya magsisimula ang isang bagong batch sa isang naka-calibrate na setting sa halip na hulaan ng operator.
Sa isang dokumentadong pagsubok sa isang planta ng OEM na may 60 tao, bumaba ang changeover para sa isang 400-pan blush batch mula 3.5 oras hanggang 28 minuto pagkatapos lumipat ang produksyon sa isang compact press na may mga clamp na walang tool at pag-recall ng recipe. Bumaba ng 85% ang downtime sa paglilinis.
Kung pinagsama, ang apat na pagpipiliang ito ay nangangahulugan na ang makina ay hindi kumikilos tulad ng isang maliit na kopya ng isang malaking linya. Ito ay kumikilos tulad ng isang flexible workcell na tinatrato ang bawat shade bilang isang paulit-ulit, na-calibrate na pagtakbo.
Kontrolin ang Mga Parameter ng Pagpindot na Ito Bago Ka Mag-commit sa isang Machine
Ang lakas ng compression, dwell time, at lalim ng pagpuno ay tumutukoy kung ang isang pinindot na pulbos ay magkakadikit, malinis na lumalabas, at nabubuhay sa paghawak; at nag-interact ang tatlo.
Ang mga mamimili ay madalas na naghahambing ng mga makina sa toneladang nag-iisa, ngunit ang tonelada ay walang kahulugan kung wala ang iba pang dalawang parameter. Ang isang high-force, short-dwell cycle ay dinudurog ang ibabaw habang iniiwan ang interior na hindi maayos na nakagapos. Ang isang long-dwell, low-force cycle ay nag-aaksaya ng oras ng pag-ikot nang hindi nagpapabuti ng katigasan. Ang magagamit na window ay makitid, at nagbabago ito sa pagkarga ng pigment at nilalaman ng binder.
| Parameter | Karaniwang saklaw | Kung masyadong mababa ang itinakda | Kung masyadong mataas ang itinakda |
| Lakas ng compression | 30 hanggang 80 kN | Madurog na cake na pulbos kapag hinawakan | Mga bitak sa ibabaw at pagpapapangit ng pan |
| Oras ng tirahan | 1 hanggang 3 segundo | Mahinang pagbubuklod at pag-flake ng gilid | Over-compression at mas mabagal na cycle |
| Punan ang lalim | 2 hanggang 5 mm | Manipis na cake na may nakikitang mga linya ng kawali | Labis na spill at ejection defects |
Panuntunan ng hinlalaki: panatilihin ang puwersa ng compression sa loob ng 5 kN ng nakaimbak na halaga ng recipe para sa isang lilim. Ang mataas na iron-oxide pigment load ay nangangailangan ng mas kaunting puwersa; kailangan ng talc-heavy formula.
Para sa maliliit na batch, ang praktikal na kahihinatnan ay ang pag-iimbak ng recipe ay hindi isang tampok na kaginhawahan. Ito ang mekanismong nagbibigay-daan sa isang producer na magpatakbo ng 400-pan batch sa umaga at isang 800-pan batch sa hapon nang hindi nasusunog ang tatlong trial na batch sa pagitan.
Oras ng pagbabago sa bawat shade sa ilang minuto
Itugma ang Press Model sa Iyong Real Batch Mix
Pumili ng compact powder pressing machine sa pamamagitan ng pagmamapa sa iyong pinakamaliit na batch, dalas ng pagbabago ng shade, at mold library bago ihambing ang mga rating ng output.
Dalawang compact press na may magkaparehong tonelada ang maaaring maging tamang sagot sa isang planta at maling sagot sa isa pa. Ang unang desisyon ay kung kailangan ng mga operator na tumayo sa press.
Semi-awtomatikong compact press
- Naglo-load ang operator ng mga pan at sinisimulan ang bawat cycle
- Karaniwang 5 hanggang 12 pans kada minuto ang output
- Mas mababang presyo ng pagbili at mas magaan na maintenance
- Pinakamahusay para sa lab-scale work, custom shades, at pilot batch
Ganap na awtomatikong compact press
- Awtomatikong pagpapakain ng pan, pagpindot, at pagbuga
- Karaniwang 12 hanggang 25 pans kada minuto ang output
- Mas mataas na pamumuhunan; nangangailangan ng matatag na pangangailangan ng SKU
- Pinakamahusay para sa pagpapatakbo ng 1,000 kawali at pataas sa mga naka-istilong shade
Karamihan sa mga small-batch producer ay nangangailangan lamang ng isang compact press upang masakop ang 30 hanggang 50 SKU kung ang mold library at memorya ng recipe ay na-configure sa pag-install.
Patakbuhin ang apat na hakbang na pag-audit na ito bago magpadala ng pagtatanong:
- Ilista ang bawat pressed-powder SKU at ang laki ng batch nito sa nakalipas na 12 buwan.
- Sukatin ang aktwal na changeover downtime bawat shade, kabilang ang paglilinis at pagpapalit ng amag.
- Itala ang mga diameter at lalim ng pan na iyong ginagamit; tinutukoy nito ang imbentaryo ng amag.
- Project batch growth para sa iyong tatlong pinakamalaking SKU upang sukatin ang press output rate.
Ang pag-audit ay hindi nangangailangan ng katumpakan sa antas ng minuto. Ang data na nakalagay na sa iyong log ng produksyon ay sapat na upang ipakita kung kailangan mo ng semi-awtomatikong makina para sa flexibility o ganap na awtomatiko para sa repeatability. Ang isang manufacturer gaya ng Shanghai Qimeida Machinery Technology Co., Ltd., na nag-inhinyero ng custom na powder pressing equipment para sa mga cosmetics na OEM/ODM producer at nagdadala ng higit sa 10 taong karanasan sa makinarya, ay maaaring gawing mold drawings, fill-calibration value, at recipe profile ang mga audit output na iyon bago ipadala ang machine.
Mga Madalas Itanong
Ano ang pinakamababang laki ng batch na maaaring patakbuhin ng isang compact powder pressing machine nang matipid?
Nagiging matipid ang mga batch ng 200 hanggang 300 na kawali kapag ang changeover ay nananatili sa ilalim ng 30 minuto at ang pagkawala ng pulbos ay nananatiling mababa sa 5%. Mas mababa sa 100 pans, laboratory-scale tooling o manual pressing ay karaniwang mas praktikal kaysa sa anumang awtomatikong pagpindot.
Maaari bang pangasiwaan ng isang compact press ang iba't ibang formula ng powder nang walang cross-contamination?
Oo, kapag ang makina ay may selyadong filling chamber, naaalis na mga hopper, at nakadokumentong protocol sa paglilinis. Sa mga compact press na may kasamang paghawak ng pulbos, ang 15 hanggang 20 minutong cycle ng paglilinis ay karaniwang sapat upang panatilihin ang natitirang pigment mula sa nakaraang lilim sa ibaba ng visual detection.
Anong maintenance ang kailangan ng compact powder pressing machine?
Ang mga pang-araw-araw na gawain ay sumasaklaw sa pagpupunas sa mga ibabaw ng amag at pagsuri sa antas ng hydraulic oil. Sinasaklaw ng lingguhang paglilinis ang auger at fill cylinder. Ang mga buwanang pagsusuri ay nagpapatunay sa pag-calibrate ng pressure transducer at kinukumpirma na tumutugma pa rin ang mga nakaimbak na profile ng recipe sa isang test pressing.
Gaano kabilis makukumpleto ang isang shade changeover sa isang compact press?
Sa mga clamp na walang tool at pag-recall ng recipe, ang karaniwang pagbabago ng shade ay tumatagal ng 20 hanggang 40 minuto kasama ang paglilinis. Sa isang karaniwang high-speed na linya, ang parehong pagbabago ay karaniwang tumatagal ng 2 hanggang 4 na oras dahil ang mga hopper, auger, at molds ay dapat na alisin at i-reset.
Inirerekomendang BALITA:
Paano Pinapabuti ng Ganap na Awtomatikong Pan Loading Machine ang Mga Cosmetic Powder Pressing Lines
Powder Pressing vs Compacting Machine: Mga Pangunahing Pagkakaiba para sa Mga Manufacturer
Mga Pangunahing Benepisyo ng Automated Powder Handling Equipment sa Cosmetic Manufacturing
Powder Pressing Machine Manufacturer: Mga Pangunahing Salik na Dapat Isaalang-alang Bago Bumili
Paano Nakakatulong ang Paggiling ng Ultra-Fine Powder na Gumawa ng Advanced Color Cosmetic Formula
Paano Pinapahusay ng Automation ang Efficiency sa Proseso ng Paggawa ng Cosmetic Powder
Mga kaugnay na produkto
Copyright © Shanghai Qimeida Machinery Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan.
Mga Custom na Propesyonal na Cosmetic Machinery Manufacturers
